セラミックシェル法で断られた複雑・極小形状を、ブロックモールド法で内製化
■ 他社で「製造不可能」と断られた新開発部品の鋳造
製品の差別化と高性能化を目指し、新たな部品の開発に取り組んでいたA社。その独創的なデザインと高い機能性を実現するためには、精密な鋳造技術が不可欠でした。
A社は当初、業界で広く普及している「セラミックシェル法」による量産・試作を想定し、対応可能な鋳造業者へ相談を持ちかけ、専用の鋳造機発注に向けた商談を進めていました。
しかし、業者から返ってきたのは「この製品形状では、セラミックシェル法で作ることはできない」という、想定外の拒絶の回答でした。
他の一括請け合いを謳う鋳造メーカーに問い合わせても結果は同じ。開発の根幹を揺るがす事態に、A社のプロジェクトは一時暗礁に乗り上げてしまいました。
■ 諦めきれずに、鋳造のパイオニア「吉田キャスト工業」へ相談
設計の変更を余儀なくされるかと思われた中、A社は鋳造機器の製造・ソリューション提案で実績を持つ吉田キャスト工業に相談を持ちかけました。
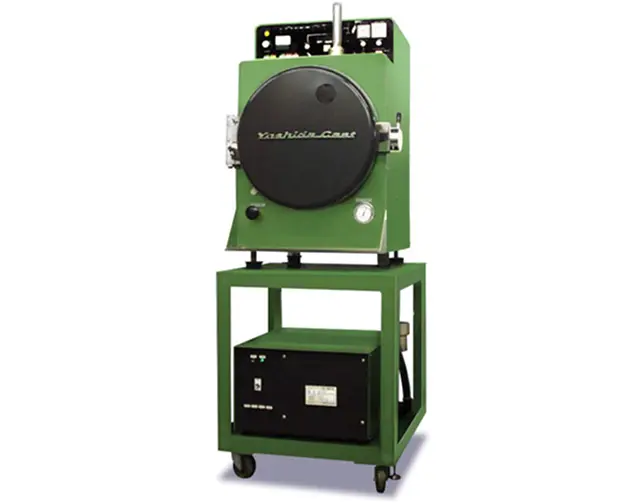
「他社で断られた形状だが、本当に作れないのか」「何か別の方法でアプローチできないか」というA社の切実な要望に対し、吉田キャスト工業は製品の設計データや課題を詳細に分析。そして、「セラミックシェル法で無理でも、当社のブロックモールド法(石こう埋没法)機器なら確実に実現可能です」という力強い提案を行いました 。
■ なぜセラミックシェル法では作れなかったのか?「NG形状」の理由
吉田キャスト工業の技術担当者は、まずA社が他社で断られた原因を構造的・理論的に説明しました。
セラミックシェル法は、スタッコイングと呼ばれるワックス模型の表面に型液(スラリー)と耐火砂(スタッコ材)を何層(一般的には6~8層程度)も重ねることで、十分な厚みを持った頑丈なセラミックシェル(シェル鋳型)を形成する手法です。
しかし、このプロセスには独自の「NG形状」が存在します。
A社が設計した部品には、非常に細かい隙間や入り組んだスリットが含まれていました。
セラミックシェル法では、隙間が約10mm以下になると型液や耐火砂が内部まで均一に入り込まず、必要なシェル厚を積層できません。
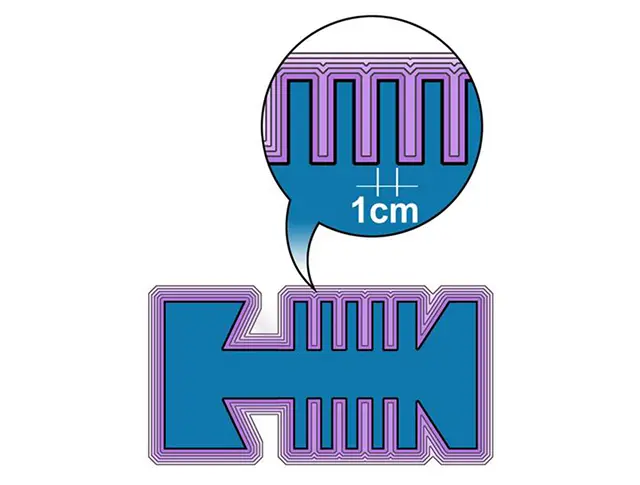
その結果、鋳型の強度が著しく脆くなり、溶湯(溶けた金属)を流し込んだ際に鋳型が壊れてしまうため、鋳造不可能と判断されてしまいます。
※具体的には、「平行板の間隔が狭い部品」「フィン形状が密集した部品」「格子状(ラティス状)の部品」などがこれに該当します。
■ 吉田キャスト工業が提案した「ロストワックス鋳造ブロックモールド法」の強みとメリット
これらの課題をすべてクリアできる解決策として提案したのが、吉田キャスト工業のコア技術である「ブロックモールド法(ソリッド法)」の機器導入です。
ブロックモールド法がA社の課題を解決できる理由は、その鋳型作製と脱型のプロセスにあります。
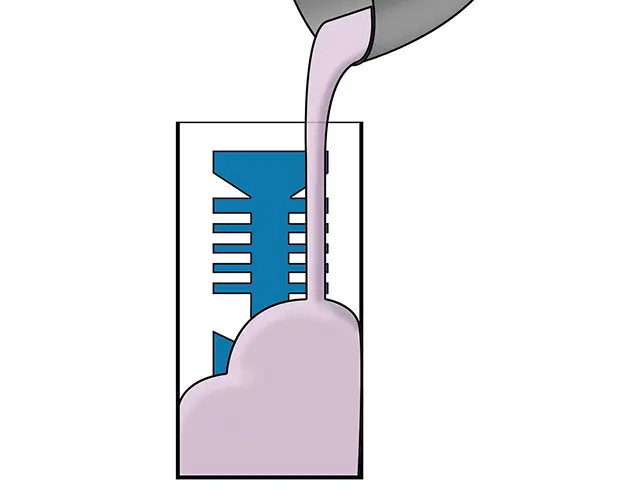
- 1. 泥状の鋳型材だから、10mm以下の狭い隙間も完璧に再現
- ブロックモールド法では、シェル型のように何層も積層する工程が必要ありません。水と石こう系埋没材を練り合わせた「スラリー(泥状・液状の鋳型材)」を、ワックス模型全体に一括して流し込み、包み込むようにして鋳型を作ります。
液状の材料が細部までスムーズに流れ込むため、セラミックシェル法では再現できなかった隙間10mm以下の細かい製品形状や、極小サイズの製品(薄さ1mm以下、大きさ1〜2mm程度)であっても、寸分の狂いもなく精密に金属化することが可能です。
- 2. 脱型時の形状制限がゼロ(アンダーカットも対応可能)
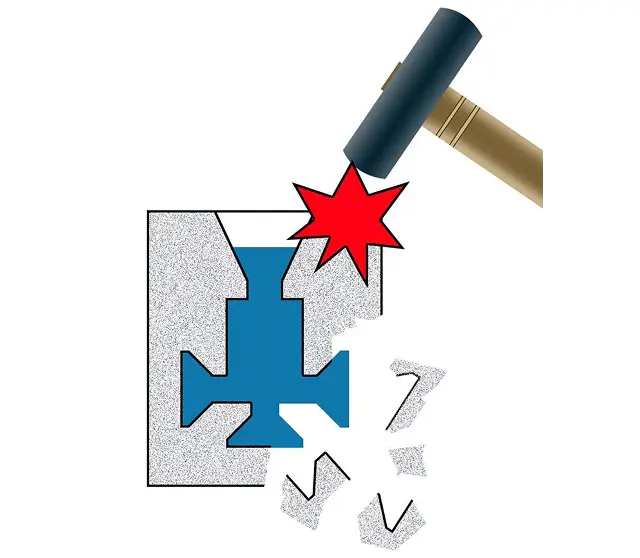
- 完全に金属を流し込み冷却した後は、石こうでつくられた鋳型を叩いて粉砕(崩壊)させて製品を取り出します。
鋳型そのものを壊して脱型するため、どれほど複雑な「アンダーカット」や内部空洞を持つ形状であっても、形状の制限を一切受けることなく簡単に脱型・鋳造が行えます。
- 3. 3Dプリンターとの抜群の相性と試作内製化メリット
- 近年の3Dプリンターの普及・高精度化に伴い、3Dプリンター樹脂から直接鋳型を作るプロトタイピング(試作の金属化)のニーズが高まっています。
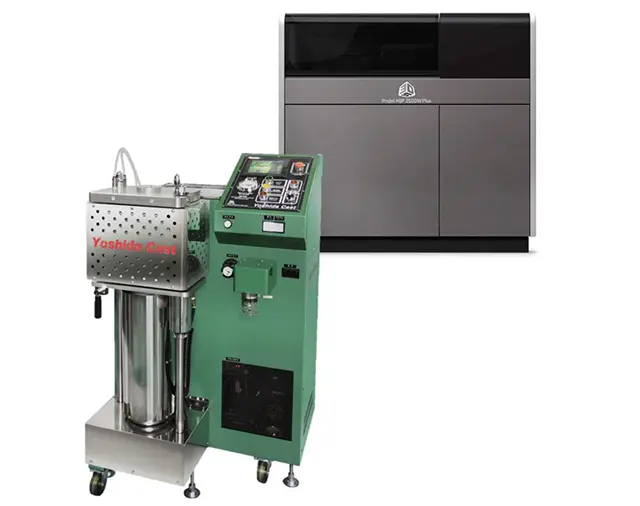
ブロックモールド法は、3Dプリンターで出力した複雑な樹脂模型をそのまま精密な金属へと変換するのに最適なプロセスです。外部への委託加工と比べ、開発期間(リードタイム)の大幅な短縮とコスト削減を同時に実現できます。
■ 機器の導入と、製品開発の内製化が生んだ圧倒的成果
吉田キャスト工業による技術的な裏付けとメリットに納得したA社は、ブロックモールド法に対応した鋳造機器一式の導入を決定しました。
初めてのブロックモールド法導入にあたり、A社には運用の不安もありましたが、吉田キャスト工業の「はじめてでも安心な手厚い技術サポート(オペレーショントレーニングやノウハウ提供)」により、スムーズに立ち上げが完了しました。
現在、A社では他社に不可能と言われた複雑・精密な新部品を、自社内でスピーディーに試作・製造することに成功しています。
デザインの妥協を一切することなく、当初の理想通りの高性能な製品を市場に送り出すことができ、「吉田キャスト工業のブロックモールド法がなければ、この製品は世に出せなかった」と、高い評価をいただいています 。